
In qualità di fornitore di attrezzature per il riempimento di siringhe asettiche, ho trascorso gli ultimi 12 anni negli stabilimenti di produzione in Nord America, Europa e Sud-Est asiatico, osservando i tecnici alle prese con il posizionamento dei tappi delle siringhe preriempite, ascoltando i responsabili dei lotti sfogare tassi di scarto di circa il 2% che costano loro migliaia di materiali persi e tempi di inattività, e risolvendo ripetutamente gli stessi errori evitabili. Tagliamo qui il gergo del settore: il corretto posizionamento del tappo non è solo una casella normativa da controllare. È la differenza tra una siringa che eroga esattamente la soluzione salina normale allo 0,9% di cui un paziente ha bisogno e una che gocciola metà della dose durante la somministrazione. È la differenza tra superare un'ispezione FDA al primo tentativo e ritardare il lancio di un prodotto di sei settimane. E dopo aver aiutato oltre 200 siti farmaceutici e biotecnologici a ottimizzare le loro linee, ho visto che tutto si riduce a tre passaggi non negoziabili: allineare la progettazione della macchina al prodotto specifico, convalidare ogni parte del processo e formare il team per individuare piccoli problemi prima che diventino grandi.
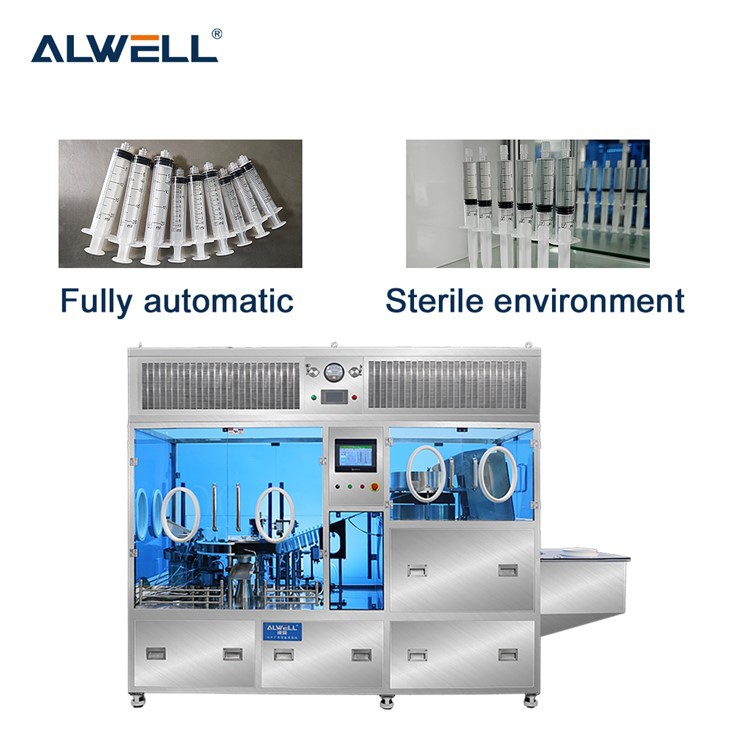
Cominciamo dalle basi: scegliere l'attrezzatura costruita per gestire il posizionamento del tappo fin dall'inizio. Troppi produttori a contratto o piccole aziende biotecnologiche acquistano una linea di riempimento di siringhe generica, per poi rendersi conto troppo tardi che non è stata progettata per un posizionamento coerente del tappo. Ad esempio, una linea che funziona bene con siringhe antibiotiche da 3 ml spesso ha problemi con siringhe per lavaggio con soluzione salina normale da 5 ml o 10 ml perché è calibrata per una gamma ristretta di dimensioni e materiali dei tappi. Ecco perché la macchina giusta non è solo una questione di velocità, ma anche di precisione nelle sottostazioni di movimentazione dei tappi. La nostra riempitrice per siringhe completamente automatica da 3 ml 5 ml 10 ml riempitrice per siringhe con soluzione salina normale preriempita, ad esempio, utilizza bracci di presa individuali che si adattano in tempo reale al diametro del tappo, eliminando la "distorsione" che si verifica quando una pinza di misura unica preme fuori centro. Un cliente di Boston mi ha detto di aver ridotto gli scarti relativi ai tappi dal 2,8% allo 0,3% il giorno in cui sono passati a questa linea. Non si tratta di magia: si tratta della capacità della macchina di riconoscere le dimensioni uniche di ciascuna siringa prima ancora che tocchi il tappo.
Ma anche la linea migliore non può salvarti se utilizzi il tipo sbagliato di tappo per il tuo prodotto. I tappi sono disponibili in tre materiali principali: gomma naturale, bromobutile e clorobutile. Per i prodotti altamente viscosi come il gel dentale, ad esempio, un tappo di gomma rigido potrebbe non scivolare agevolmente nel cilindro, causando un disallineamento o un inserimento parziale. Ecco perché abbiamo costruito la nostra riempitrice per siringhe per riempimento di gel dentale con una stazione con tappo a sede morbida che applica una forza di compressione inferiore del 12% rispetto al nostro modello standard, sufficiente per posizionare il tappo senza schiacciare il gel o lasciare spazi vuoti che causano perdite durante la sterilizzazione. L'ho imparato nel modo più duro all'inizio della mia carriera; un cliente dentale ha provato a utilizzare tappi standard per il suo gel di idrossido di calcio al 25% e si è ritrovato con tassi di perdita dell'11% perché il tappo non si deformava abbastanza da creare una tenuta ermetica. Una volta passati alla linea delle stazioni personalizzate, quel numero è sceso sotto lo 0,1%. La conclusione qui è semplice: non dare per scontato che tutti i tappi siano uguali e non dare per scontato che una macchina funzioni per tutte le combinazioni tappo-prodotto.
Ora parliamo del processo in sé, perché anche con apparecchiature di alto livello e componenti abbinati, l'errore umano o la deviazione della macchina possono compromettere il posizionamento del fermo. Una volta ho visitato uno stabilimento di produzione in Germania che disponeva di attrezzature perfette, ma i loro team di turno erano addestrati solo a "caricare i tappi" e non hanno mai verificato che ciascun tappo fosse posizionato correttamente. Hanno gestito un lotto di 100.000 siringhe da insulina e quando un controllo di qualità ha rilevato l'1,9% delle siringhe con tappi disallineati, ne avevano già spedite 32.000 ai distributori. Il richiamo è costato loro 1,2 milioni di dollari, più un ritardo di 6 mesi nel lancio del prossimo prodotto. Quella storia mi rimane impressa perché è del tutto evitabile. La chiave qui è la convalida in linea e la calibrazione regolare.
La nostra linea di riempimento sottovuoto per siringhe preriempite ad alta velocità, che gestisce fino a 600 siringhe al minuto, è dotata di un sistema di visione integrato che scansiona ogni tappo entro 0,2 secondi dal posizionamento, controllando tre fattori critici: profondità (deve essere compresa tra 1,2 mm e 1,5 mm dalla flangia, secondo le linee guida USP <1>), concentricità (il centro del tappo deve trovarsi entro 0,1 mm dal centro del cilindro della siringa) e compressione (il tappo deve deformarsi 8-10% per creare una chiusura ermetica). Ma il punto è questo: la tecnologia funziona solo se la si calibra ogni 24 ore di funzionamento o dopo ogni cambio di materiale (anche passare da un lotto all'altro della stessa gomma del tappo può causare piccoli spostamenti dimensionali). Quel cliente tedesco di cui ho parlato? Non calibravano il loro sistema di visione da 18 mesi perché il loro team di controllo qualità "non aveva tempo". Dopo averli guidati attraverso una routine di calibrazione giornaliera di 15 minuti, il loro tasso di smarrimento è sceso allo 0,08%. Piccoli passi, grandi risultati.
Un altro errore comune che vedo è non tenere conto della temperatura e dell'umidità nell'ambiente di produzione. I tappi di gomma assorbono l'umidità dall'aria, il che ne modifica la flessibilità e le dimensioni. Nelle fabbriche secche (comuni nelle regioni con inverni freddi), i tappi diventano fragili e si rompono quando vengono premuti in posizione. Negli ambienti umidi si gonfiano, quindi inserirli troppo velocemente può distorcere il loro allineamento. L'anno scorso ho avuto un cliente in Tailandia che ha riscontrato esattamente questo problema. La loro linea si trovava in una stanza con un'umidità del 75% e la tramoggia di alimentazione dei tappi non era a temperatura controllata. Il team ha notato che nelle giornate umide il tasso di smarrimento saliva all’1,5%, ma nelle giornate fresche e asciutte era dello 0,2%. La soluzione? Aggiunta di una piccola unità essiccante alla tramoggia del tappo e regolazione della forza di compressione della linea dell'8% in condizioni di elevata umidità. Ci sono voluti due giorni di test per trovare le impostazioni giuste, ma quella regolazione ha eliminato il 90% degli errori legati all'ambiente. È facile dimenticare che l'aria attorno alla tua linea influisce sui componenti con cui stai lavorando, non farlo.
Ora parliamo dei controlli di controllo qualità (QC), perché anche con i sistemi in linea è necessario un livello secondario di convalida per ogni lotto. Raccomando un controllo a campione di 100 unità per ogni lotto di 2.000 unità, non solo alla fine della produzione, ma in tre punti intermedi: subito dopo il posizionamento del tappo, dopo la sterilizzazione e dopo l'etichettatura. Perché? Poiché la sterilizzazione (soprattutto in autoclave) può causare una leggera espansione della gomma, spingendo il tappo fuori allineamento. Un cliente in Spagna una volta ha effettuato controlli in linea in batch, ma dopo il trattamento in autoclave, lo 0,8% dei tappi era disallineato perché il calore elevato faceva gonfiare e spostare la gomma. Il controllo post-sterilizzazione a metà lotto ha rilevato questo problema prima del confezionamento, salvandoli da un richiamo. Il controllo a metà lotto non deve necessariamente richiedere molto tempo: spendere 15 minuti ogni 2.000 siringhe per verificare la profondità del tappo con un calibro è molto più economico che correggere un richiamo.
La formazione è l’ultimo pezzo del puzzle, e spesso il più trascurato. Ho visto attrezzature al top della gamma, perfettamente calibrate, con condizioni ambientali ideali, fallire perché la squadra non sapeva cosa significasse un "cattivo posizionamento del tappo". Ad esempio, un tecnico potrebbe vedere un tappo decentrato di 0,3 mm e pensare "è abbastanza vicino", senza rendersi conto che su 100.000 unità, quel piccolo errore ammonta a 300 siringhe difettose. Nella nostra azienda non ci limitiamo a vendere macchine: forniamo formazione in loco che include esercitazioni pratiche con il posizionamento corretto e disallineato del tappo, in modo che i tecnici possano identificare immediatamente i problemi. Condividiamo anche una guida di riferimento rapido per i codici di errore più comuni: se il sistema di visione mostra "compressione bassa", potrebbe significare che il lotto del tappo è troppo morbido; se "inclinato in alto", potrebbe significare che il braccio della pinza necessita di regolazione. I nostri clienti che completano l'intero programma di formazione segnalano il 40% in meno di errori legati all'operatore rispetto a coloro che ricevono solo un video tutorial di 2 ore.
Torniamo al motivo per cui questo è importante per la tua azienda, non solo per la conformità. I tappi fuori posto portano a lotti rifiutati, il che significa scadenze non rispettate, costi di produzione più elevati e tempi di commercializzazione ritardati. Inoltre minano la fiducia dei clienti: le farmacie e gli ospedali fanno affidamento su dosi costanti e affidabili e una siringa che non scorre correttamente può danneggiare la reputazione del marchio. L'anno scorso è venuta da me una startup biotecnologica che aveva raccolto 50 milioni di dollari per un nuovo farmaco oftalmico, solo per vedere il loro primo lotto fallire l'ispezione della FDA a causa di problemi di posizionamento del tappo. Erano in ritardo di mesi rispetto al programma e hanno quasi perso il loro partner di distribuzione prima di investire nella nostra linea e nella nostra formazione. Ora, le loro siringhe preriempite da 5 ml hanno un tasso di scarto dello 0,1% e sono sulla buona strada per il lancio con 6 settimane di anticipo rispetto alla tempistica rivista. Questo è l'impatto del corretto posizionamento del fermo.
Se attualmente hai a che fare con tassi di scarto elevati, frequenti ritardi di ispezione o desideri semplicemente ottimizzare la tua linea di siringhe preriempite per una migliore coerenza, siamo qui per aiutarti. Non ci limitiamo a vendere attrezzature: lavoriamo con voi per abbinare la macchina, il sistema di movimentazione dei tappi e il processo giusti al vostro prodotto specifico, che si tratti di un farmaco speciale in piccoli lotti o di un lavaggio salino ad alto volume. Il nostro team dispone di ingegneri in loco disponibili in tutto il mondo, pronti a eseguire un'analisi completa della produzione presso la vostra struttura, calibrare la linea e formare il vostro team per inchiodare il posizionamento del tappo in ogni singola operazione. Pronto a ridurre gli scarti, superare le ispezioni al primo tentativo e immettere il tuo prodotto sul mercato più velocemente? Contatta il nostro team per discutere delle tue esigenze specifiche e trovare la soluzione giusta per la tua attività.
Riferimenti:

- Farmacopea degli Stati Uniti (USP). Capitolo generale <1>: Forme di dosaggio farmaceutiche. Rockville, MD: Convenzione USP; 2024.
- Direzione europea per la qualità dei medicinali e dell'assistenza sanitaria (EDQM). Linee guida sulle siringhe preriempite. Strasburgo, Francia: Consiglio d'Europa; 2023.
- Organizzazione internazionale per la standardizzazione (ISO). ISO 11608-1:2022. Sistemi di iniezione ad ago per uso medico - Requisiti e metodi di prova - Parte 1: Dispositivi di iniezione ad ago. Ginevra, Svizzera: ISO; 2022.
- PDA (Associazione Parenterale dei Farmaci). Relazione tecnica n. 58: Lavorazione di siringhe preriempite. Bethesda, MD: PDA; 2021.