

Il riempimento delle cartucce è la fase più sensibile alla sequenza nella produzione asettica di piccoli volumi. Il contenitore arriva senza base, è sigillato su entrambe le estremità e ogni parametro a monte (intrappolamento delle bolle, livello di vuoto, coppia di crimpatura) influisce direttamente sulla precisione del riempimento e sull'integrità della chiusura del contenitore. Questa guida illustra ilriempimento di cartucce farmaceuticheprocesso passo dopo passo, le condizioni asettiche richieste da ogni fase e le specifiche delle apparecchiature che vale la pena verificare prima che venga specificata una linea o selezionato un fornitore.
Punti chiave
- Una cartuccia viene riempita e sigillata due volte, quindi l'orientamento del contenitore e la posizione del tappo sono importanti tanto quanto la precisione della pompa.
- L’intrappolamento delle bolle, e non la precisione della pompa, è solitamente il limite alla reiezione del particolato visibile.
- La chiusura a vuoto controlla il gas nello spazio di testa e la sede del tappo; entrambi necessitano dei propri parametri di convalida.
- La flessibilità del formato, l'interfaccia della barriera e l'ambito di ispezione sono tre elementi costosi da aggiungere dopo l'installazione.
In questa pagina
1. Cosa rende il riempimento della cartuccia diverso dal riempimento della fiala o del PFS
2. Il processo di riempimento delle cartucce farmaceutiche, passo dopo passo
3. Requisiti asettici: ISO 5, RABS e compromessi sugli isolatori
4. Lista di controllo delle specifiche dell'attrezzatura
5. Modalità di guasto comuni e come verificarle
6. Domande frequenti
Cosa rende il riempimento della cartuccia diverso dal riempimento della fiala o del PFS
Una fiala è una tazza: un'estremità aperta, una base stabile, un sigillo. Una siringa preriempita aggiunge una protezione per l'ago e uno stantuffo, ma viene comunque riempita attraverso un'unica estremità aperta. Una cartuccia è un tubo dritto con guarnizioni su entrambe le estremità - un tappo dello stantuffo sulla coda, un cappuccio di alluminio sopra un setto sulla testa - motivo per cui gli operatori descrivono il formato come un iniettore senza base.
Ne conseguono due conseguenze. Il contenitore ha un baricentro alto e un ingombro quasi nullo, quindi è instabile durante il riordino e il trasporto a velocità di linea. E poiché il sigillo di coda viene spesso posizionato prima del riempimento, il contenitore è effettivamente aperto sul fondo durante parte del ciclo, il che cambia il modo in cui l'aria entra e il modo in cui viene spostata.
Geometria del contenitore e logica del doppio sigillo
La geometria determina anche la strategia di ispezione. Un tappo leggermente inclinato o non completamente inserito è solitamente invisibile nel momento in cui si verifica; emerge solo successivamente come guasto della tenuta dopo la crimpatura o il trasporto. Ecco perché i controlli visivi della posizione del tappo rientrano nella fase di riempimento piuttosto che nell'ispezione finale. Per un acquirente, la geometria è anche il fattore determinante delle specifiche: un processo di riempimento di una cartuccia biofarmaceutica deve controllare l'orientamento, il trascinamento delle bolle e due chiusure, dove una linea di fiale ne controlla una.
|
Formato |
Sigilli per chiudere |
Volume di riempimento tipico |
Rischio di processo dominante |
|
Fiala |
Uno (tappo più crimpatura) |
1–20ml |
Posti a sedere stopper, ossigeno nello spazio di testa |
|
Siringa preriempita |
Due (stantuffo, protezione dell'ago o cappuccio della punta) |
0,5–20 ml |
Integrità della protezione dell'ago, inserimento dello stantuffo |
|
Cartuccia |
Due (stantuffo della coda, cappuccio della testa con setto) |
0,2–5,0 ml |
Intrappolamento delle bolle, profondità del tappo, coppia di crimpatura |
Solo intervalli tipici: verificare l'intervallo di lavoro rispetto al disegno del contenitore e alle specifiche di chiusura.
Il processo di riempimento delle cartucce biofarmaceutiche, passo dopo passo
Sia che il contenitore arrivi come nido e vasca pronti all'uso (RTU) o come materiale sfuso lavato e depirogenato, il processo di riempimento della cartuccia segue la stessa sequenza: trasferimento e orientamento del contenitore, riempimento, tappatura sotto vuoto, sigillatura del tappo in alluminio, ispezione in linea. Su molte linee prima del riempimento viene posizionato uno stantuffo di coda, che è ciò che trasforma il tubo in una siringa senza fondo.
1. Movimentazione dei contenitori: controllo del nido, della vasca e dell'orientamento
La movimentazione dei container è il primo punto di controllo e quello più spesso sottospecificato. Un riordinatore centrifugo combinato con l'orientamento delle vibrazioni o il posizionamento basato sulla visione mantiene il tubo in posizione verticale e riduce il contatto tra bottiglie durante il trasferimento. Per i formati RTU, l'apertura della vasca, l'estrazione del nido e la decontaminazione della superficie necessitano di parametri specifici: generazione di particelle durante la rimozione della pellicola, percorso di trasferimento nella zona critica e, laddove venga utilizzato un isolatore, convalida dell'integrità e della decontaminazione dell'interfaccia di trasferimento.
2. Riempimento: controllo delle bolle e precisione della dose
In un processo di riempimento di cartucce biofarmaceutiche, i riempimenti sono generalmente compresi tra 0,2 ml e 5,0 ml e il prodotto è solitamente una soluzione proteica, peptidica o polimerica sensibile al taglio e incline alla formazione di schiuma. In velocità, il getto proveniente dall'ago di riempimento incide sulla superficie del liquido trascinando aria; le microbolle risultanti influenzano sia il volume erogato che il risultato del particolato visibile all'ispezione.
Due contromisure sono standard. Il degasaggio sotto vuoto in linea riduce il carico di gas disciolto prima che il prodotto raggiunga l'ago. Il riempimento che segue il livello del liquido solleva l'ago all'aumentare del livello, riducendo così l'impatto sulla superficie. Per i prodotti ad alta viscosità come l'acido ialuronico, la rimozione delle bolle è più difficile e la combinazione del riempimento sotto vuoto con un corpo della pompa a basso taglio diventa necessaria anziché facoltativa.
Dal punto di vista del dosaggio, le pompe a stantuffo in ceramica offrono resistenza all'usura e basso taglio e la precisione del dosaggio normalmente deve essere mantenuta entro ±1%. Le opzioni peristaltiche scambiano parte di quella precisione con un percorso di flusso monouso e un onere di convalida della pulizia più leggero: un compromesso che dovrebbe essere deciso in base alle caratteristiche del prodotto e al piano batch, non solo in base al prezzo.
3. Tappatura sottovuoto: cosa fa effettivamente la pressione negativa
La tappatura atmosferica spinge il tappo nel collo aperto. La tappatura sotto vuoto crea prima una pressione negativa all'interno del contenitore e poi posiziona il tappo, che evacua il gas residuo dallo spazio di testa e consente al tappo di aderire saldamente alla parete. Il vantaggio pratico è un minor rischio di rimbalzo del tappo e di tenuta incompleta causata dal gas intrappolato.
Tre parametri devono essere confermati durante la qualificazione del processo: l'intervallo di controllo e la stabilità del livello di vuoto, l'uniformità della forza di posizionamento e la consistenza della posizione del tappo dopo il posizionamento. Per i prodotti sensibili all'ossigeno, la sostituzione del gas (solitamente lo spurgo con azoto prima dell'evacuazione) e il risultante target di ossigeno residuo appartengono allo stesso set di parametri, non a una discussione separata.
4. Sigillatura del tappo in alluminio e integrità della guarnizione
Il tappo viene chiuso mediante tappatura a vite o crimpatura (la seconda metà della sequenza di riempimento e sigillatura della cartuccia) e la qualità di tale chiusura determina l'integrità della chiusura del contenitore per l'intera durata di conservazione. Un sistema di tappatura dovrebbe monitorare e registrare la coppia o la forza di crimpatura su ogni ciclo in modo che sia possibile valutare la resistenza meccanica e mantenere i difetti di sigillatura entro una tolleranza definita.
I tappi di piccolo diametro rientrano in una finestra di coppia ristretta e il valore di riferimento dovrebbe provenire dai dati di convalida del fornitore dei tappi più le proprie prove anziché da una tabella generica. L'integrità dopo la sigillatura viene normalmente verificata mediante rilevamento di perdite ad alta tensione, immersione microbica o ingresso di colorante, confermando che l'elastomero è stato compresso contro la flangia di vetro nella misura richiesta dal metodo della farmacopea.
5. Ispezione in linea: peso, posizione del fermo, ossigeno nello spazio di testa
L'ispezione si svolge parallelamente al processo anziché dopo di esso. Un tipico oscilloscopio copre il peso di riempimento mediante cella di carico ad alta precisione o misurazione laser, visione della posizione del tappo, ossigeno residuo nello spazio di testa ove applicabile e riconoscimento dei difetti estetici.
La verifica del peso per contenitore scarta le unità fuori tolleranza e, cosa altrettanto importante, produce i dati di tendenza utilizzati per programmare la manutenzione preventiva sulle pompe dosatrici. La visione della posizione del tappo dovrebbe essere trattata come un controllo obbligatorio sulle linee della cartuccia: il difetto è economico da individuare qui e costoso da scoprire come perdita in seguito.
Requisiti asettici: compromessi ISO 5, RABS e isolatore
ILriempimento di cartucce farmaceuticheIl processo è asettico per definizione e la decisione sulla barriera modella l’intera linea. Il riempimento, la tappatura e la sigillatura normalmente avvengono all'interno di una cappa a flusso laminare o di un sistema di barriera ad accesso limitato (RABS) o isolatore, con flusso d'aria unidirezionale verticale filtrato HEPA che mantiene la pulizia ISO 5 come definito nella norma ISO 14644-1, in un ambiente di fondo controllato.
La scelta di un isolatore non è solo una questione di come viene mantenuta la pulizia. Stabilisce inoltre la disposizione delle porte dei guanti, la configurazione della camera di trasferimento, la strategia di convalida per un ciclo di sterilizzazione in linea come il perossido di idrogeno vaporizzato e la cascata della pressione di fondo. Tre punti meritano di essere definiti nell'accordo tecnico: se l'impronta della riempitrice corrisponde effettivamente all'apertura della barriera, se il flusso laminare è disturbato dal meccanismo in movimento e se gli studi sul fumo in condizioni dinamiche confermano lo schema del flusso d'aria all'interno della barriera.
I percorsi di flusso a contatto con il prodotto necessitano di funzionalità di pulizia sul posto e di sterilizzazione sul posto o di interfacce modulari che possono essere smontate rapidamente e autoclavate. I certificati dei materiali e i dati di compatibilità per pompe, valvole, tubi e guarnizioni dovrebbero essere chiusi al momento della qualificazione del progetto e non rinviati alla messa in servizio.
La precisione e la qualità della tappatura non possono essere dimostrate su una macchina scarica. La verifica dovrebbe utilizzare acqua purificata e un placebo abbinato alla viscosità del prodotto reale, eseguita su più riempimenti consecutivi, con la relativa deviazione standard calcolata per canale. Il livello di vuoto del tappo e la profondità di inserimento vengono controllati con un apposito manometro, misurando la posizione assemblata del tappo all'interno del tubo, perché quella dimensione determina se l'asta di azionamento della penna-iniettore interferirà successivamente con esso.
Lista di controllo delle specifiche dell'attrezzatura
La maggior parte delle lacune nelle specifiche si manifesta ai margini di una famiglia di formati: il volume più piccolo della gamma, il prodotto con la viscosità più alta, il formato aggiunto per ultimo. La tabella seguente rappresenta l'insieme minimo che vale la pena inserire nelle specifiche dei requisiti utente per un processo di riempimento di cartucce biofarmaceutiche.
|
Parametro |
Cosa specificare |
Punto di riferimento |
|
Riempi l'intervallo di volume |
Volume più basso e più alto in tutti i formati |
Confermare il limite inferiore sotto carico, non al valore nominale |
|
Precisione del dosaggio |
Deviazione per canale sotto carico continuo |
±1% o più stretto per prodotti biologici di piccolo volume |
|
Principio di dosaggio |
Tipo di pompa, materiali a contatto con il prodotto, profilo di taglio |
Stantuffo in ceramica per taglio basso; peristaltica per percorsi monouso |
|
Controllo del vuoto |
Portata, stabilità e registrazione per ciclo |
I prodotti sensibili all'ossigeno necessitano della fascia più stretta |
|
Profondità del tappo |
Metodo di misurazione e tolleranza |
Interferenza con l'asta di comando della penna iniettore |
|
Coppia del cappuccio o forza di crimpatura |
Monitoraggio, registrazione, limiti di allarme |
Small cap: finestra ristretta, dati sui fornitori più prove |
|
Sistema di barriera |
RABS o isolatore, porte per guanti, ciclo VHP, background |
Flusso d'aria indisturbato dal movimento del meccanismo |
|
Ispezione in linea |
Peso, posizione del tappo, ossigeno nello spazio di testa, cosmetici |
Ambito del meccanismo di rifiuto e conservazione dei dati |
|
Flessibilità del formato |
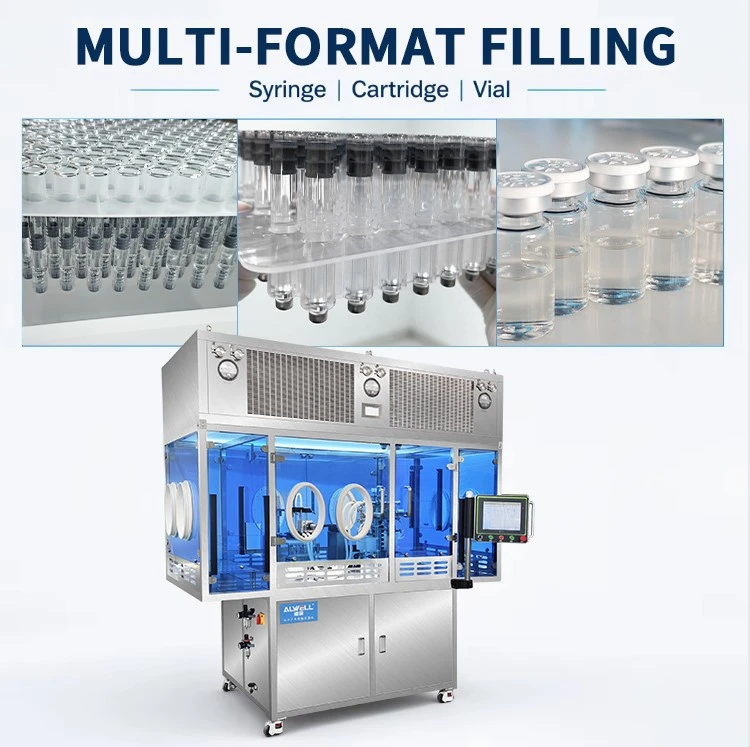
Cartuccia, PFS e fiala su un'unica piattaforma |
Tempo di cambio formato e conteggio pezzi formato |
Modalità di guasto comuni e come verificarle
Le modalità di guasto riportate di seguito rappresentano la maggior parte delle deviazioni rilevate durante la qualificazione del processo di riempimento di una cartuccia farmaceutica; ognuno ha un metodo di verifica che appartiene al protocollo anziché a un registro di risoluzione dei problemi.
Bolle e particelle visibili.Solitamente riconducibile all'aria intrappolata piuttosto che a un errore della pompa. Verifica con degasaggio sotto vuoto in linea, riempimento che segue il livello del liquido e un percorso del flusso a basso taglio, quindi conferma con esecuzioni placebo a velocità di produzione, non a metà velocità.
Tappi inclinati o non posizionati.Invisibile alla stazione di rifornimento, fatale alla prova di tenuta. Verificare con visione la posizione dei tappi su ogni unità ed un controllo distruttivo periodico della profondità assemblata.
Cappucci sotto o troppo serrati.Entrambi producono guasti alla tenuta, in direzioni opposte. Verificare con il monitoraggio della coppia su ogni ciclo, in correlazione con i risultati del rilevamento di perdite ad alta tensione o dell'ingresso di colorante.
Ribaltamento del contenitore durante il trasferimento.Un problema di gestione con un sintomo di stazione di servizio. Verificare con controlli dell'orientamento basati sulla visione e una revisione dei punti di contatto della guida alla massima velocità della linea.
Ossigeno residuo sopra il target.Spesso è un problema di sostituzione del gas, non un problema di vuoto. Verificare con l'analisi dello spazio di testa del lotto e un profilo documentato di spurgo dell'azoto.
Domande frequenti
Come funziona una riempitrice per cartucce?
Nell'ariempimento di cartucce farmaceuticheprocesso il contenitore è un tubo a due estremità: le cartucce vengono orientate e trasferite nella zona critica, dosate attraverso un ago, chiuse con un tappo - sotto vuoto nella maggior parte delle linee asettiche - e tappate con un sigillo di alluminio, con peso di riempimento e posizione del tappo controllati in linea.
Qual è la differenza tra la tappatura sotto vuoto e quella atmosferica?
La tappatura atmosferica preme il tappo nel collo a pressione ambiente. La tappatura sotto vuoto evacua innanzitutto il contenitore, rimuovendo il gas residuo nello spazio di testa e posizionando il tappo più saldamente contro la parete, riducendo il rischio di rimbalzo e di chiusura incompleta.
Cosa significa RTU nel riempimento delle cartucce?
Pronto all'uso: il contenitore arriva presterilizzato in un nido all'interno di una vasca sigillata, quindi la linea non effettua alcun lavaggio o depirogenazione. Il compromesso si sposta sull’apertura della vasca, sulla decontaminazione dell’interfaccia di trasferimento e sulla qualificazione del fornitore.
Quale precisione di dosaggio è ottenibile nel riempimento delle cartucce?
Per i prodotti biologici di piccolo volume, ±1% o più è l'obiettivo normale per una pompa a stantuffo in ceramica, verificato per canale sotto carico con un placebo abbinato al prodotto anziché con la sola acqua.
Una linea può gestire cartucce, PFS e fiale?
Sì, le macchine basate su piattaforma condividono il servomovimento, il dosaggio e l'ispezione nei tre formati, con le parti del formato cambiate per contenitore. Il tempo di cambio formato e il numero delle parti del formato sono i due numeri da appuntare prima di ordinare.
Standard di riferimento
Classificazione ISO 14644-1 - delle camere bianche in base alla concentrazione di particelle sospese nell'aria
USP 〈1207〉 - valutazione dell'integrità della chiusura del contenitore per prodotti sterili
Allegato GMP UE 1 - produzione di medicinali sterili
Specificare una linea di riempimento della cartuccia
ALWELL costruisce piattaforme di riempimento asettico a Shanghai per iniettabili di piccoli volumi. La macchina per il riempimento e la tappatura sottovuoto con vasche annidate gestisce cartucce, siringhe preriempite e fiale sulla stessa piattaforma, utilizzando il movimento completamente servo con riempimento e tappatura sotto vuoto, pesatura in linea e ispezione della posizione del tappo, coprendo la gamma dallo sviluppo del processo alla produzione commerciale. Le attrezzature sono costruite secondo i requisiti GMP con certificazione CE, in una struttura di 5.000 m².

La condivisione della piattaforma è particolarmente importante quando il processo di riempimento di cartucce farmaceutiche deve estendersi successivamente a siringhe o fiale preriempite: l'architettura di dosaggio e ispezione viene mantenuta e cambiano solo le parti del formato.
Se stai qualificando un processo di riempimento di cartucce farmaceutiche o stai confrontando le opzioni delle apparecchiature, inviaci le caratteristiche del prodotto, il piano batch e le specifiche del contenitore e il nostro team di processo esaminerà con te la configurazione della linea.Richiedi una revisione della configurazione della linea