

Mentre la produzione biofarmaceutica si sposta verso la lavorazione flessibile di lotti di piccole e medie dimensioni, l’imballaggio primario RTU (Ready-to-Use) è emerso come gold standard. Le cartucce presterilizzate fornite nelle configurazioni Nest e Tub eliminano la necessità di lavaggio interno, depirogenazione e complesse utenze di acqua per preparazioni iniettabili.
Tuttavia, per ottenere un'elevata precisione di riempimento e l'integrità della chiusura del contenitore è necessario un rigoroso allineamento tra le specifiche di imballaggio per il riempimento delle cartucce RTU e le apparecchiature di riempimento asettico automatizzato.
Questa guida completa analizza gli standard di imballaggio Nest/Tub, le opzioni del meccanismo di alimentazione automatizzata, i vincoli di dimensionamento dei contenitori e le considerazioni ingegneristiche chiave quando si costruisce una linea di riempimento RTU multiformato (PFS, cartucce e fiale).
1. Comprensione degli standard di imballaggio Nest & Tub per le cartucce RTU
Le cartucce RTU arrivano prelavate, depirogenate e con ossido di etilene (EtO) o sterilizzate a vapore all'interno di vaschette protettive di plastica a doppia busta.
Componenti chiave diRiempimento cartuccia RTU:
La vasca (contenitore): scatola esterna in plastica standardizzata (comunemente conforme agli standard di impronta ISO/allineati all'ISO) che protegge il nido durante il trasporto.
The Nest (Grid Matrix): una matrice di polipropilene sospesa che mantiene le singole cartucce verticalmente senza contatto vetro-vetro.
Coperchio in Tyvek e foglio protettivo: coperchio permeabile termosaldato che consente il passaggio del gas di sterilizzazione mantenendo una barriera microbica sterile.
Formati comuni di matrici di settore:
Nido da 100 fori (10x10): standard per cartucce dentali e per insulina da 3,0 ml.
Nido da 160 fori (10x16 o sfalsati): comune per cartucce più piccole da 1,5 ml per ottimizzare la produttività delle camere bianche.
2. Configurazioni di carico e scarico delle attrezzature
L'interazione tra la linea di riempimento automatizzata e l'ingombro Nest/Tub determina il conteggio delle particelle delle camere bianche, la velocità della linea e i requisiti di manodopera.
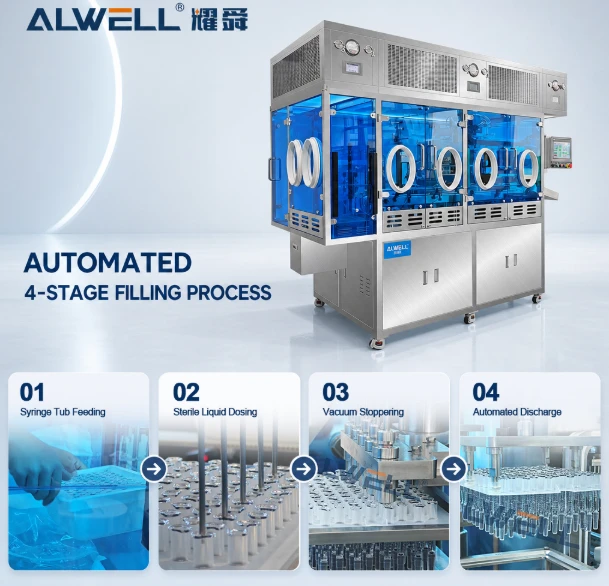
[ Tub De-bagging ] ──> [ Tyvek Peeling ] ──> [ Nest De-nesting / Direct Filling ] ──>[Tappare e crimpare]
A. Alimentazione e svuotamento automatizzati della vasca
Svuotamento manuale: l'operatore pulisce e rimuove manualmente i sacchi esterni all'interno di un passaggio di Classe C fino a Classe A.
Svuotamento robot automatizzato: i bracci robotici puliscono i sacchi esterni con un flusso d'aria unidirezionale, riducendo la generazione di particelle umane all'interno degli isolatori di grado A.
B. Peeling della copertina e rimozione del rivestimento
Peeling manuale: alto rischio di distacco di particelle se le fibre Tyvek si strappano vicino ai colli di vetro aperti.
Peeling meccanico/a vuoto automatizzato: i bracci peel riscaldati o assistiti da vuoto rimuovono le pellicole Tyvek senza problemi, eliminando la generazione di particelle proprio sopra le cartucce sterili esposte.
C. Riempimento nel nido e lavorazione di de-nidificazione
| Strategia di elaborazione | Come funziona | Vantaggi | Limitazioni |
|
Elaborazione nel nido |
Le cartucce rimangono all'interno del contenitore di plastica durante il riempimento, l'inserimento dello stantuffo inferiore e la tappatura superiore. |
Zero contatto vetro-vetro; ad alta velocità; ingombro compatto; meno parti meccaniche in movimento. |
Richiede strumenti di copertura nidificati specializzati; tolleranze rigorose sull'allineamento della griglia del nido. |
|
De-nidificazione (fuori dal nido) |
Una stella o una pinza robotica estrae le cartucce dal nido per il riempimento/crimpatura continuo. |
Consente la pesatura IPC (controllo in-process) al 100% per bottiglia; integrazione più semplice delle ruote di crimpatura rotanti. |
Complessità meccanica leggermente superiore; rischio di lieve contatto con il vetro in caso di usura delle guide della stella. |
3. Dimensioni del contenitore e compatibilità degli utensili meccanici
Le cartucce richiedono una gestione della tolleranza dimensionale significativamente più rigorosa rispetto alle fiale standard perché il prodotto finale riempito deve adattarsi a iniettori a penna meccanica o autoiniettori.
Punti di controllo dimensionali critici:
Lunghezza totale e diametro esterno della flangia (OD): determina la distanza dalla tasca del nido. Se la flangia è sovradimensionata, le cartucce pendono in modo non uniforme, con conseguenti altezze di riempimento variabili o errori di allineamento dell'ago.
Uniformità del diametro interno (ID): controlla l'altezza della colonna di liquido e la precisione del dosaggio. Le variazioni nello spessore della parete di vetro influiscono sulla consistenza volumetrica del riempimento quando si utilizzano pompe a pistoni a corsa fissa.
Geometria del collo e della crimpatura: il cappuccio in alluminio deve essere crimpato con coppia e pressione controllate. Una crimpatura eccessiva rompe il collo del vetro; una crimpatura insufficiente porta a perdite di integrità della chiusura del contenitore (CCI) in caso di variazioni di pressione in altitudine.
4. Vincoli di compatibilità multiformato: cartucce, PFS e fiale (linee combinate 3 in 1)
Molti CDMO e sviluppatori di farmaci flessibili optano per linee di riempimento combinate 3 in 1 progettate per elaborare siringhe preriempite RTU (PFS), cartucce RTU e fiale RTU su un'unica piattaforma macchina. Sebbene siano convenienti, esistono dei compromessi ingegneristici
Principali sfide tecniche e soluzioni nelle linee multiformato:
1. Differenze tra i meccanismi di sigillatura e di bloccaggio
- PFS: richiede solo l'inserimento dello stantuffo (tramite asta meccanica o inserimento a vuoto) dall'alto.
- Flaconcini: richiede l'inserimento parziale/completo del tappo in gomma, seguito dalla chiusura continua del tappo in alluminio.
- Cartucce: richiede l'inserimento dello stantuffo inferiore con chiusura a doppia estremità E la crimpatura del cappuccio superiore.
- Soluzione dell'attrezzatura:Stazioni modulari con array di utensili a cambio rapido per il posizionamento dello stantuffo a vuoto e teste di crimpatura servo.
2. Dosaggio e dinamica del movimento degli ugelli
Gel viscosi (HA/PFS): richiedono servoazionamenti a coppia elevata, tramogge riscaldate e ugelli di immersione di risucchio.
Prodotti biologici sensibili (insulina/cartucce): richiedono pompe peristaltiche o ceramiche a basso taglio per prevenire il taglio delle proteine e la formazione di bolle.
Soluzione dell'attrezzatura:Collettori della pompa intercambiabili (pistone peristaltico o rotante in ceramica) memorizzati come ricette software preimpostate.
3. Tempi di fermo macchina e convalida delle camere bianche
Il cambio di formato su una linea combinata richiede la sostituzione delle pinze nido, delle ruote a stella, degli aghi di riempimento e dei mandrini di crimpatura.
Soluzione dell'attrezzatura:Parti a cambio rapido senza attrezzi con codici identificativi incisi al laser. Ciò garantisce cambi formato in meno di 30 minuti senza compromettere l'integrità della camera bianca di Grado A.
5.Riempimento della cartuccia RTU: caratteristiche tecniche principali
Compatibilità dell'imballaggio nido/vasca: ottimizzato per formati nido e vasca RTU (pronti all'uso) pre-sterilizzati, garantendo il disinserimento automatico e l'apertura della vasca senza soluzione di continuità.
Dosaggio di precisione e tecnologia senza bolle: utilizza pompe in ceramica servoassistite ad alta precisione combinate con il riempimento assistito da vuoto duranteRiempimento cartuccia RTUper evitare microbolle e ottenere una precisione del ±1%.
Versatilità combinata 3 in 1: progettata con funzionalità di cambio rapido senza attrezzi per elaborare in modo flessibile cartucce, PFS e fiale su un'unica linea di riempimento modulare.
Convalida e conformità rigide: è pienamente conforme agli standard cGMP e EU-GMP Allegato 1, con percorsi di controllo conformi a 21 CFR Parte 11 e integrità affidabile della chiusura del contenitore.